
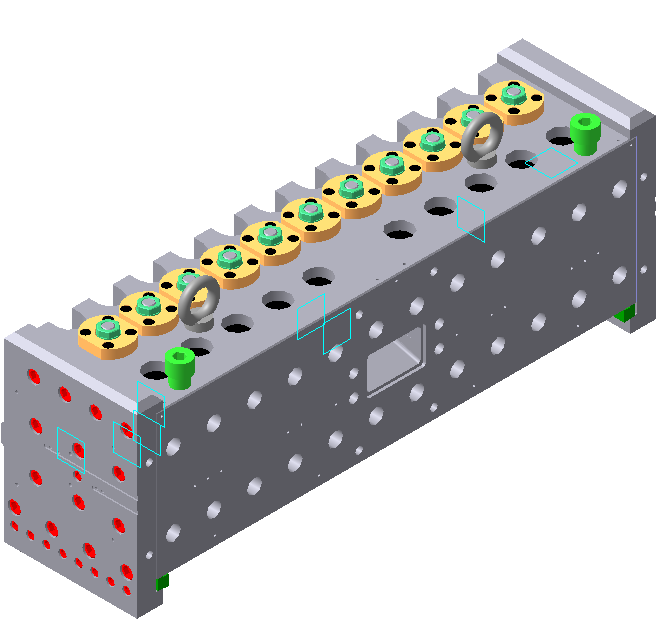
3d-модель головки экструзионной листовальной для производства листа из полистирола или АБС-пластика
Ширина кромок: 900 мм
Твердость кромок: 54 HRC
Твердость корпуса: 32 HRC
Головка экструдера представляет собой отдельный сменный узел. В ней размещены детали, составляющие непосредственно формующий инструмент. Назначение головки – направление выходящего из цилиндра экструдера гомогенизированного расплава полимера к выходному формующему отверстию и придание ему необходимой формы.
Корпус головки состоит из двух половин прямоугольного сечения: нижняя плита 28 и верхняя плита 21. К головке при помощи винтов крепится фланец адаптора 1, в котором происходит совмещение двух потоков материала и формирование двухслойной заготовки. С другой стороны адаптор крепится к фланцам экструдеров ø120 мм и ø60 мм.
Материал, выдавливаемый из экструдера ø120 мм, попадает в адаптор. Одновременно расплав второго полимера из экструдера ø60 мм поступает в другой канал адаптора. В нем оба потока соединяются. Здесь же происходит и регулировка процентного соотношения потоков.
Далее материал попадает в корпус головки и движется по плоскому коническому каналу. Затем расплав попадает в каплевидный распределительный канал, расположенный перпендикулярно течению. В нем материал равномерно распределяется по длине в обе стороны, поскольку при этом наблюдаются меньшие гидравлические сопротивления, нежели при течении вперед.
Распределившись таким образом по всей ширине головки, материал попадает в полости, образованные нижней плитой 28 и призмой 26. Призма предназначена для выравнивания расхода по ширине головки, что необходимо для обеспечения равнотолщинности листа. При помощи втулок 18 и шпилек 20 призма может перемещаться по высоте и изгибаться на отдельных участках. Это приводит к изменению сечения канала и, следовательно, к изменению расхода материала.
Окончательная толщина листа формируется при помощи формующих губок 25 и 27. Высоту зазора между губками можно менять с помощью шпильки 23, перемещаемой в резьбовой втулке 22.
Обогрев головки осуществляется при помощи трубчатых электронагревателей, расположенных в отверстиях плит.
 user-9301731


 Студия промышленного дизайна VS-designing
 Владислав
Используя функцию входа через сторонние сервисы, Вы соглашаетесь на обработку персональных данных в соответствии с Политикой конфиденциальности